Säteilevä putki, joka hiipii yhden kampanjan jälkeen, uunin tela, joka roiskuu ennen suunniteltua sammutusta, tiskialtaan tela, joka kuoppaa kuukausien kuluessa käyttöönotosta – ensimmäinen epäilty on melkein aina materiaalilaatu. Käytännössä valuprosessi jakaa usein syyn. Keskipakovaluputki tarjoaa tiheämmän, puhtaamman ja samankeskisemmän rakenteen kuin staattinen valu, ja monille runsasseosteisille koostumuksille se on käytännöllisempi reitti kuin taonta. Todellinen haaste on lejeeringin, mittatoleranssien ja toimittajan laadunvalvonnan sovittaminen todelliseen palveluun. Tässä oppaassa kerrotaan, mitä keskipakovaluputki on, miksi sitä suositellaan säteilyputkille, uunin teloille, korroosioholkeille ja kulutusvuorauksille ja kuinka varmistetaan, että valimo pystyy toimittamaan sen, mitä piirustuksesi vaatii.
Mikä on keskipakovaluputki?
Keskipakovalu muodostaa sylinterimäisen osan kaatamalla sulaa metallia muottiin, joka pyörii oman akselinsa ympäri. Vaakasuuntaisessa koneessa muotti pyörii vaaka-akselin ympäri; pystysuorassa koneessa, pystysuoran ympärillä. Painovoiman useita kymmeniä kertoja saavuttava keskipakokenttä pakottaa nestemäisen metallin muotin seinää vasten, jossa se jähmettyy suunnassa ulkopinnasta sisäänpäin.
Tämä suunnattu jähmettyminen on prosessin määrittelevä ominaisuus. Kutistumista kompensoivaa keskilinjaa ei ole, joten staattisissa valukappaleissa yleinen keskilinjahuokoisuus puuttuu suurelta osin. Ulkoseinämä muuttuu tiheäksi ja hienorakeiseksi. Samanaikaisesti kuona, kuona ja kevyemmät sulkeumat kulkeutuvat kohti porausta, jossa ne jäävät kerrokseen, joka on poistettava koneistamalla. Keskipakovaluputki ei siksi ole valmis putki valettuina; siitä tulee yksi porauksen, sorvauksen ja useimmissa tapauksissa lämpökäsittelyn jälkeen.
Miksi keskipakovalu on oikea prosessi putkille ja rullille
Sylinterimäisen osan hankintapäätös perustuu yleensä staattiseen hiekkavaluun, keskipakovaluon tai taottuun ja valssatuun putkeen. Alla olevassa taulukossa on yhteenveto käytännön eroista.
Putkenmuodostusprosessien vertailu lämmön-, korroosion- ja kulutusta kestäville metalliseoksille | Prosessin ominaisuus | Staattinen hiekkavalu | Keskipakovalu | Taottu ja valssattu putki |
| Tiheys ja mikrorakenne | Karkeat rakeet, kutistumisvaara ja mikrohuokoisuus | Tiheä, suunnattu jähmettynyt, vähähuokoinen | Taottu, täysin tiivis |
| Seoksen joustavuus | Korkea | Korkea, including low-workability heat-resistant grades | Rajoitettu muovattavissa oleviin arvoihin |
| Samankeskisyys | Riippuu muotin ja ytimen kokoonpanosta | Hyvä porauksen jälkeen | Erinomainen |
| Sisäpinnan laatu | Valettu, vaatii puhdistusta | Koneistettu poraus on vakiona | Sileä, koneistettu tai kylmävedetty |
| Työkalut ja eräkustannukset | Alhaiset homekustannukset, suurempi hylkäysriski | Kohtuullinen työkalu, tehokas tuotantoeriin | Korkea tooling cost, large minimum orders |
Staattinen valu on edelleen hyödyllinen monimutkaisille geometrioille ja pienille määrille, mutta sen sisäinen kestävyys ei voi vastata keskipakorakennetta pitkäaikaisessa korkeassa lämpötilassa tai lämpösyklissä. Taottu saumaton putki tarjoaa täysin muokatun rakenteen, mutta monia austeniittisia lämmönkestäviä laatuja on vaikea tai mahdoton takoa. Uunien putkistoa hallitseva metalliseosperhe — GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W ja HP-tyyppinen 26Cr35Ni — on juuri siellä, missä keskipakovalu ansaitsee paikkansa: valimon joustavuus ja mekaaninen eheys karkealla kemialla.
Seoksen valinta: Sovita laatu palveluun
Keskipakovalu säätelee, kuinka hyvin valittu materiaali toimii; se ei korvaa materiaalia. Valinta alkaa käyttölämpötilasta, prosessiympäristöstä, kemiallisista väliaineista ja kulumistilasta.
Yleiset keskipakovaluputkiseokset ja niiden tyypilliset käyttöolosuhteet | Seoslaatu | Tyypillinen palvelu | Edustavia komponentteja |
| 1,4848 (GX40CrNiSi25-20) | Hapettavat ympäristöt, jatkuva käyttö noin 1050°C:een asti | Säteilyputket, uunien telat, tarjottimet ja kiinnikkeet |
| 1,4852 (GX40NiCrSiNb35-26) | Korkeaer creep loads, about 1100°C; niobium stabilizes carbides | Lämmitysputket, W-muotoiset säteilyputket, uunin pohjatelat |
| 2,4879 (GNiCr28W) | Vakava lämpö- ja mekaaninen kuormitus; volframi vahvistaa matriisia | Lämmönvaihdinputket, uunirullat, ruuvikuljettimet |
| HP-tyyppinen 26Cr35Ni | Reformointi- ja pyrolyysiuunit; hiiltymiskestävyys yli 1000°C | Reformaattoriputket, eteenin krakkausputket |
| 316L (CF3M) | Syövyttävä kemiallinen media; vähähiilinen parantaa hitsattavuutta | Korroosionkestävät hihat ja sisäosat |
| 2205 duplex (CD3MN) | Kloridipitoiset väliaineet, kestävyys jännityskorroosiota vastaan; vahvempi kuin 316L | Kemialliset prosessiholkit, painerajaosat |
| 440C-tyyppinen | Korkea hardness, abrasive wear | Hiomamyllyn vuoraukset, liukupinnat |
| GX280 (KMTBCr26) | Vakava hankaus ja isku; 26% Cr valkoista rautaa | Käytä kuoria, myllyjen vuorauksia, kaivoslaitteiden kannet |
Valintavirheet johtuvat yleensä ylimäärityksestä alimpana tai alimäärityksestä yläpäässä. 1.4848 putki on taloudellinen lämpötilakattoonsa asti; Tämän lisäksi niobiumia sisältävä 1.4852 tarjoaa huomattavasti paremman virumisiän. Hiiletysreformerissa HP-tyyppiset metalliseokset ovat tavallinen vastaus. Korroosion osalta käytännön kysymys on, sisältääkö väliaine klorideja: 316L käsittelee hyvin yleisiä happoja, mutta duplex 2205 kestää paljon paremmin kloridipiste- ja jännityskorroosiohalkeilua ja tuo paremman kestävyyden. Kulutuspalvelussa valinta riippuu kovametallityypistä, kovuudesta ja iskunkestävyydestä, ei pelkästään lämmönkestävyydestä.
Mittakyky ja koneistusvarat
Kemia asettaa materiaalin potentiaalin; mitat määräävät, voidaanko se asentaa. Tiedusteluvaiheessa on merkitystä kahdella numerolla: valimon halkaisija-alue ja maksimipituus. Pysyvän keskipakovalutoimittajan tulisi kattaa ulkohalkaisijat noin 50–1000 mm ja valupituudet enintään 4000 mm korkeaseosteisessa materiaalissa.
Koska inkluusiorikas sisäkerros on porattava pois, keskipakovaluputkeen on aina määritetty lopullista sisähalkaisijaa suurempi reikä. Sama logiikka pätee silloin, kun valettu ulkopinta on poistettava. Kokematon toimittaja voi tarjota pienemmän työstövaran tilauksen voittamiseksi, jolloin poraukseen jää tarkastamattomia alueita. Luotettava valimo ilmoittaa minimisäteisvaran, koneistaa putken omassa konepajassaan ja tarkastaa seinämän paksuuden porauksen jälkeen.
Turvallisin järjestely on ostaa valmis putki valmiin aihion sijaan. Toimittajan tulee pystyä kääntämään ulkoa, poraamaan sisäpuolta, osoittamaan päitä ja tarkastamaan tulos kalibroidulla mittalaitteella. Kun valu ja koneistus istuvat saman katon alla, toleranssivastuu pysyy samassa paikassa.
Laadunvalvontavaiheet, joilla on merkitystä
Materiaalitodistus todistaa vain sulatteen koostumuksen, ei putken laatua. Alla olevat tarkastukset erottavat luotettavan toimittajan yleisestä työliikkeestä:
- Kemiallisen koostumuksen tarkistus: suoralukuspektrometri sulalle ja kädessä pidettävä spektrometri positiivisen materiaalin tunnistamiseen kappaleittain.
- Metallografinen tutkimus: näyte putken seinämästä, joka vahvistaa odotetun raerakenteen, karbidin jakautumisen ja liiallisen mikrohuokoisuuden puuttumisen.
- Mittatarkastus: seinämän paksuuden mittaus pituussuunnassa sekä suoruuden, epäpyöreyden ja porauksen samankeskisyyden tarkastus. Suuret halkaisijat hyötyvät kolmiulotteisesta skannauksesta.
- Lämpökäsittelytiedot: keskipakovaletut komponentit toimitetaan tavallisesti liuoshehkutuksen tai jännityksenpoiston jälkeen. Pyydä todellinen aika-lämpötilakaavio.
Jos putki hitsataan uunikierukkaan, kysy reunojen valmistelusta, juurien puhtaudesta ja hitsausmenettelyn pätevyydestä. Lämmönkestävässä ja paineeseen liittyvässä huollossa reiän pinnan pieni vika muuttuu nopeasti halkeaman alkamispaikaksi lämpökierron aikana.
Keskipakovaluputkien toimittajan hyväksyminen
Aloita referensseistä. Kysy, mitä uunien rakentajia, galvanointilinjoja, terästehtaita tai petrokemian yrityksiä valimo on toimittanut. Vastaus kertoo enemmän kuin esite.
- Mikä pyörimisnopeus, muotin pinnoite ja kaatolämpötila on säädetty valitsemasi halkaisijan ja seoksen mukaan?
- Mikä on vuotuinen valukapasiteetti? Useiden tuhansien tonnin vuosittainen kapasiteetti tukee johdonmukaista erätoimitusta ja prosessinaikaisia tarkastuksia.
- Onko valimolla omat lämpökäsittelyuunit ja koneistuslaitos? Vain valutoimittajat kamppailevat suoruuden ja samankeskisyyden kanssa sen jälkeen, kun osat on siirretty ulkopuoliseen myymälään.
- Mitä tarkastuslaitteistoja on talon sisällä? Suoraluku- ja kädessä pidettävät spektrometrit, metallografinen analyysi ja kolmiulotteinen skannaus ovat lähtökohtana.
- Miten hylkäykset käsitellään? Vastauksen tulee sisältää dokumentoitu poikkeamamenettely.
Jokaisen vastauksen tulee sisältää todisteet: pyörimisnopeustietueet, lämpökäsittelykaaviot, tarkastusraportit ja poikkeamat tiedot. Kansainvälisille ostajille myös logistiikka on tärkeää. Valimo, josta pääsee helposti kansainväliselle lentokentälle, rautatieyhteyksiin ja satamatiloihin, lyhentää läpimenoaikoja, ja vakiintunut vientiennätys Euroopassa, Etelä-Amerikassa tai Japanissa osoittaa, että rajat ylittävät dokumentaatio- ja pakkausvaatimukset ovat jo hallinnassa.
Keskipakovaluputki on oletusarvoinen tekninen vastaus, kun lieriömäisen osan on kestettävä korkeita lämpötiloja, syövyttäviä aineita tai hankaavia olosuhteita. Prosessi poistaa staattisen valun huokoisuusriskin ja laajentaa seosvalintoja pidemmälle kuin takomalla voidaan tuottaa taloudellisesti. Mutta etu ilmenee vain, kun kolme ehtoa täyttyvät: seos vastaa huoltoa, työstövara jättää puhtaan reiän ja toimittaja tarkistaa koostumuksen, rakenteen ja mitat oikeilla laitteilla.
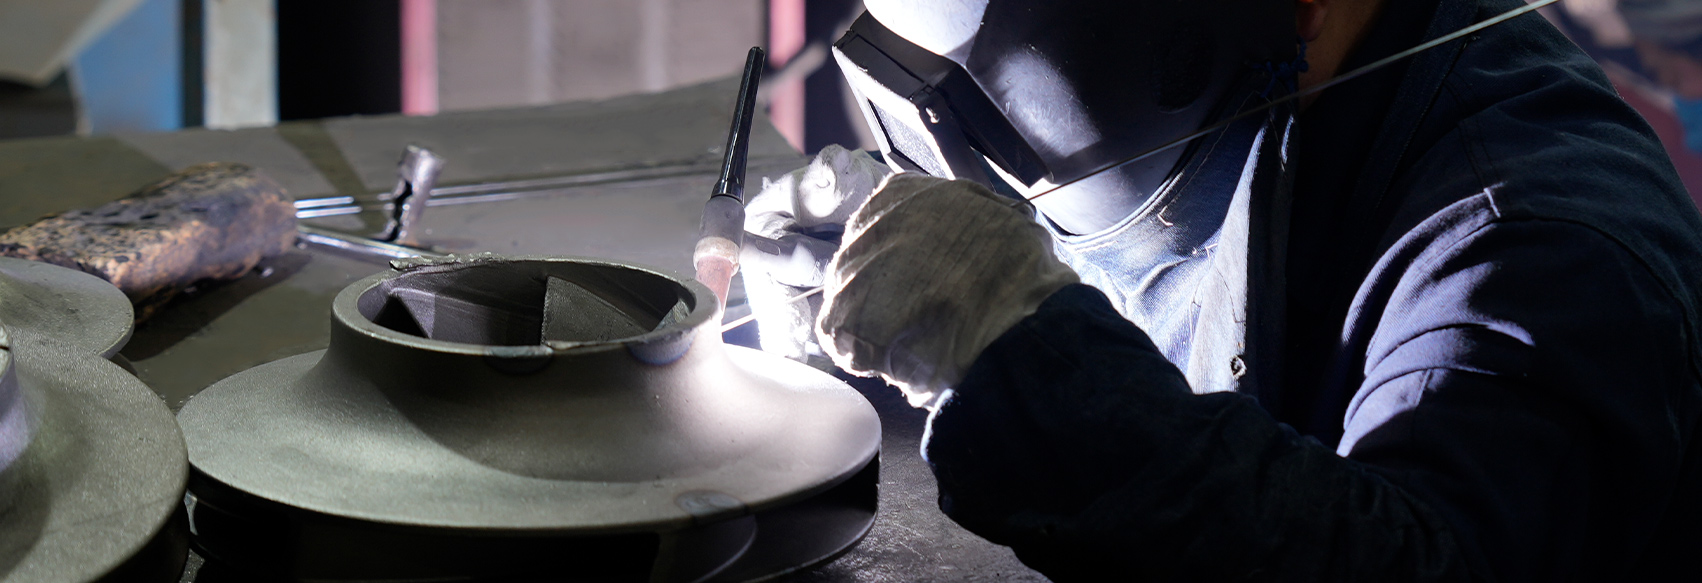
Valimossamme Wuxissa, Kiinassa, keskipakovalulinjat tuottavat korkeaseosteisia putkia, joiden ulkohalkaisija on 50–1000 mm ja pituus jopa 4000 mm. Lämpökäsittely ja mekaaninen viimeistely suoritetaan itse. Jos seuraava säteilevä putki, uunitela, pesuallasrulla tai kulutusholkki riippuu luotettavasta keskipakovaluputkesta, aloita piirustuksesta ja palvelukuvauksesta. Seos on laskentakysymys; prosessin ohjaus on todistekysymys.